
Leave Your Message
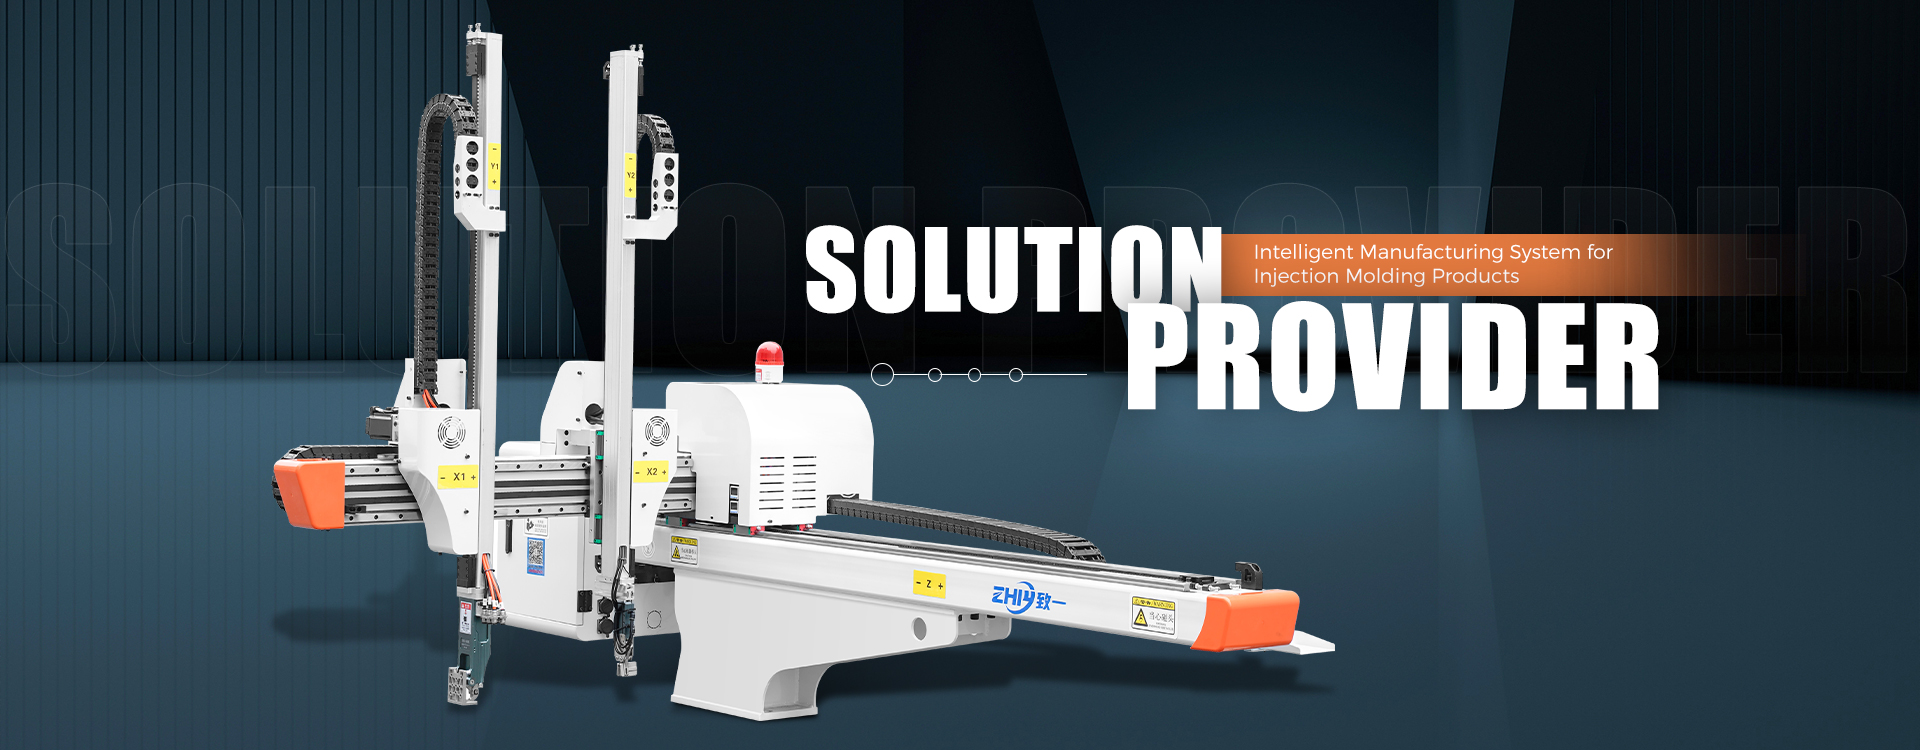
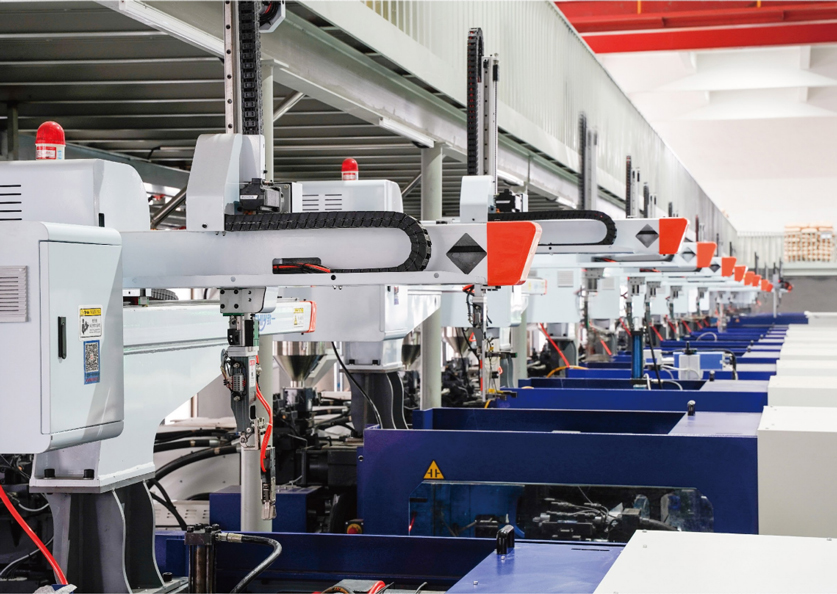
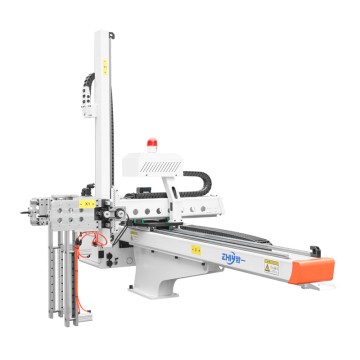
معايير تركيب وقبول روبوت آلة حقن القوالب المؤازرة ثلاثية المحاور
حقن مؤازر ثلاثي المحاور روبوت آلة التشكيل معايير التركيب والقبول
أولاً: التحضير قبل التثبيت: أساس القبول
يُعدّ التحضير الجيد قبل التركيب أمراً بالغ الأهمية لضمان سلاسة العمليات اللاحقة ونجاح عملية القبول. ويجب تطبيق رقابة صارمة على البيئة والأدوات والعاملين.
المتطلبات البيئية: يجب أن يكون موقع التركيب مستويًا وصلبًا، مع قدرة تحمل أرضية لا تقل عن 1.2 ضعف الوزن المقنن للمعدات لمنع الاهتزاز أثناء التشغيل. يجب توفير مساحة تشغيل كافية، وأن تكون المنطقة المحيطة بنطاق حركة الروبوت خالية من العوائق. يجب ضبط درجة الحرارة المحيطة بين 0 و45 درجة مئوية، والرطوبة بين 5% و85% (بدون تكثف). يجب إبعاد الجهاز عن البيئات القاسية مثل الغبار والغازات المسببة للتآكل.
فحص الأدوات والملحقات: تحقق مسبقًا من أن الروبوت بتأكد من اكتمال الهيكل، ومحرك المؤازرة، ووحدة التحكم، وكابلات التوصيل، ومسامير التثبيت، وغيرها من الملحقات، وأنّ طرازاتها مطابقة للطلب. جهّز الأدوات الاحترافية مثل ميزان التسوية، ومفتاح عزم الدوران، وجهاز القياس المتعدد، وجهاز راسم الإشارة، مع التأكد من أن دقة الأدوات تلبي متطلبات الاختبار.
مؤهلات الموظفين: يجب أن يمتلك موظفو التركيب مؤهلات تركيب الروبوتات الصناعية، وأن يكونوا على دراية بمبادئ محرك سيرفو ثلاثي المحاور النظام، وقد تلقوا تدريباً مهنياً من الشركة المصنعة للمعدات، ويفهمون بوضوح إجراءات التركيب ولوائح السلامة.

ثانيًا: معايير عملية التركيب: اتبع المعايير لتجنب المخاطر المحتملة
يجب أن تلتزم عملية التركيب التزاماً تاماً بدليل التشغيل، مع التركيز على الخطوات الأساسية الثلاث: التركيب الميكانيكي، والتوصيل الكهربائي، ومعايرة المحرك المؤازر. ويجب أن تستوفي كل خطوة المعايير الفنية.
2.1 معايير التركيب الميكانيكي
**تثبيت المعدات:** ثبّت قاعدة ذراع الروبوت في الموضع المحدد على آلة قولبة الحقن باستخدام براغي التمدد. استخدم ميزانًا لضبط استواء الآلة؛ يجب ألا تتجاوز الأخطاء الطولية والأفقية الجانبية 0.02 مم/م لضمان عدم وجود ميلان أو انحراف أثناء التشغيل.
**التوصيل الميكانيكي:** قم بمحاذاة ذراع الروبوت بدقة مع واجهة تركيب آلة قولبة الحقن، مع ضمان إحكام وصلة الشفة. اربط البراغي بعزم الدوران المحدد (عادةً 25-35 نيوتن متر، راجع دليل الجهاز لمزيد من التفاصيل)، مع التأكد من عدم وجود أي ارتخاء أو فجوات.
**فحص الأجزاء المتحركة:** حرّك كل محور يدويًا للتأكد من أن الذراع والملاقط والمكونات الأخرى تتحرك بحرية دون أي عوائق أو ضوضاء غير طبيعية. تأكد من تركيب أجهزة الحد بشكل صحيح دون أي انحراف أو تلف.
2.2 معايير التوصيلات الكهربائية
**تخطيط الأسلاك:** يجب مدّ خطوط الطاقة وخطوط الإشارة بشكل منفصل بمسافة لا تقل عن 30 سم لتجنب التداخل الكهرومغناطيسي. تُثبّت الكابلات بإحكام، مع مراعاة أنصاف أقطار الانحناء التي تستوفي المتطلبات (≥ 10 أضعاف قطر الكابل)، مع الحرص على عدم شدها أو ضغطها.
معايير التوصيل: يجب أن يلتزم التوصيل بدقة بالمخطط الكهربائي. يجب تثبيت الأطراف بإحكام، وترقيمها بوضوح، وأن تكون مقاومة التأريض ≤ 4 أوم. يجب عدم عكس قطبية الأطراف الموجبة والسالبة لمصدر طاقة محرك المؤازرة، ووحدة التشغيل، ووحدة التحكم، ويجب توصيل خطوط الاتصال بشكل صحيح.
فحص دائرة السلامة: تأكد من أن زر التوقف الطارئ، وقفل باب السلامة، وحماية الحمل الزائد، وأجهزة السلامة الأخرى موصلة بشكل صحيح، وأن الدائرة موصلة، ولا توجد دوائر قصيرة أو دوائر مفتوحة.
2.3 النقاط الرئيسية لتصحيح أخطاء نظام المؤازرة
تكوين المعلمات: استورد المعلمات المسبقة للمعدات من خلال وحدة التحكم، بما في ذلك مسافة الحركة، وحدود السرعة، والتسارع، ودقة تحديد المواقع لكل محور، مما يضمن أن المعلمات تتطابق مع متطلبات الإنتاج لآلة قولبة الحقن.
ضبط حركة المحاور: شغّل كل محرك سيرفو خاص بالمحور على حدة لاختبار سلاسة الحركة الأمامية والخلفية، والتأكد من عدم وجود اهتزازات أو ضوضاء غير طبيعية، واستجابة سريعة لتحديد المواقع. أثناء اختبار الربط، يتم تنسيق حركات كل محور دون تداخل.
اختبار التحميل: يتم اختبار استقرار حركة ذراع الروبوت بعد تطبيق الحمل المقنن، وذلك بمحاكاة ظروف الإنتاج الفعلية. يجب ألا يصدر نظام المؤازرة أي إنذارات للحمل الزائد، وأن تكون تقلبات التيار ضمن النطاق المسموح به (≤10% من التيار المقنن).
ثالثًا: معايير القبول الأساسية: المؤشرات الكمية + الاختبارات العملية
بعد التركيب، يجب أن تخضع المعدات لعملية تحقق مزدوجة من خلال اختبارات كمية وعملية للتأكد من مطابقتها لمعايير المصنع ومتطلبات الاستخدام. ولا يُسمح بالتسليم إلا بعد قبولها بنجاح.
3.1 قبول المؤشر الكمي الرئيسي
دقة تحديد المواقع: تكرارية كل محور ≤±0.02 مم، خطأ تحديد المواقع الفردي ≤±0.03 مم، تم قياسه في نقاط متعددة عبر نطاق الشوط بأكمله باستخدام مقياس التداخل الليزري أو مؤشر القرص.
سرعة التشغيل: في حالة عدم وجود حمل، تكون السرعة القصوى لكل محور ينبغي أن يتوافق مع معايير المعدات (عادةً 500-800 مم/ث)، ووقت التسارع ≤0.3 ثانية، دون انخفاض في السرعة أو تغييرات مفاجئة.
سعة التحميل: في ظل الحمل المقنن (عادةً 5-20 كجم، اعتمادًا على طراز المعدات)، يجب ألا ينتج عن التشغيل المستمر لمدة ساعة واحدة أي تشوه أو ضوضاء غير طبيعية من ذراع الروبوت، ولا إنذارات ارتفاع درجة الحرارة من محرك المؤازرة.
أداء السلامة: زمن استجابة التوقف الطارئ ≤ 0.1 ثانية؛ لا يمكن تشغيل المعدات إلا بعد إغلاق باب الأمان؛ يتم تشغيل وظائف الحماية من الحمل الزائد والتيار الزائد وقصر الدائرة بشكل طبيعي، دون وجود مخاطر تتعلق بالسلامة.
3.2 عملية الاختبار العملي والقبول
اختبار دورة عدم التحميل: 200 دورة متتالية بدون تحميل؛ تتحرك جميع المحاور بتنسيق تام دون حدوث تعطل أو أخطاء؛ وتبقى دقة تحديد المواقع مستقرة.
اختبار الإنتاج المحاكي: محاكاة عمليات مثل التقاط الأجزاء ووضعها ونقلها باستخدام آلة قولبة بالحقن؛ اختبار استمرارية ودقة الإجراءات؛ خطأ تكرار التقاط الأجزاء ≤ ± 0.05 مم؛ لا سقوط للأجزاء أو اصطدام بالقالب.
اختبار المتانة: تشغيل مستمر لمدة 8 ساعات؛ يعمل الجهاز بسلاسة؛ درجة حرارة الزيت ودرجة حرارة المحرك ≤60 درجة مئوية؛ لا يوجد إنذار عطل في وحدة التحكم؛ جميع مؤشرات الأداء لا تظهر أي تدهور كبير.
قبول المستندات: تحقق من أن شهادة المطابقة الخاصة بالمعدات، ودليل التثبيت، والمخطط الكهربائي، وجدول تكوين المعلمات، وقائمة الأجزاء، والمستندات الأخرى كاملة ومتوافقة مع معلومات المعدات الفعلية.
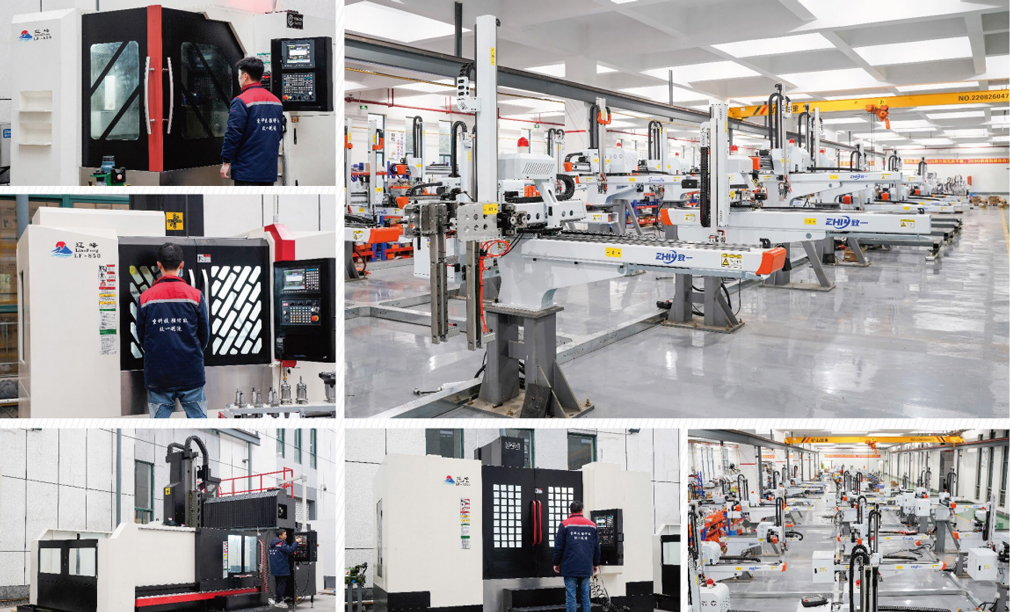
رابعًا: احتياطات ما بعد القبول: ضمان التشغيل المستقر
بعد القبول الناجح، أكمل الخطوات النهائية لدعم عملية التسليم اللاحقة من قبل الموزع للعملاء وتقليل مخاطر الاستخدام.
تنظيف المعدات: قم بتنظيف الغبار والحطام المتولد أثناء التركيب، وامسح سطح المعدات، وتأكد من وجود كمية كافية من مواد التشحيم في جميع نقاط التشحيم لضمان التشغيل السلس.
التدريب والتوجيه: تقديم تدريب تشغيلي للوكلاء أو العملاء النهائيين، مع التركيز على إجراءات تشغيل المعدات، وطرق ضبط المعلمات، ونقاط الصيانة اليومية، واحتياطات السلامة. الاحتفاظ بسجلات التدريب.
تنسيق الضمان وخدمات ما بعد البيع: توضيح فترة ضمان المعدات (عادةً من 12 إلى 24 شهرًا)، وتوفير معلومات الاتصال بخدمات ما بعد البيع وإجراءات الإصلاح، وتقديم قائمة بالأجزاء المعرضة للتلف لتسهيل الصيانة والاستبدال.
موقع إلكتروني:https://www.zhiyirobotics.com/
روبوت آلة التشكيل #روبوت آلة التشكيل بالحقن #ذراع روبوت متعدد المحاور #ذراع روبوت متعدد المحاور لآلة التشكيل بالحقن